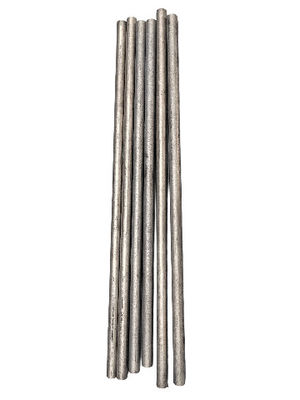
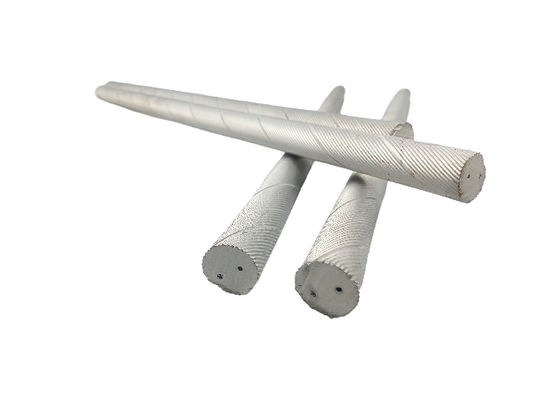
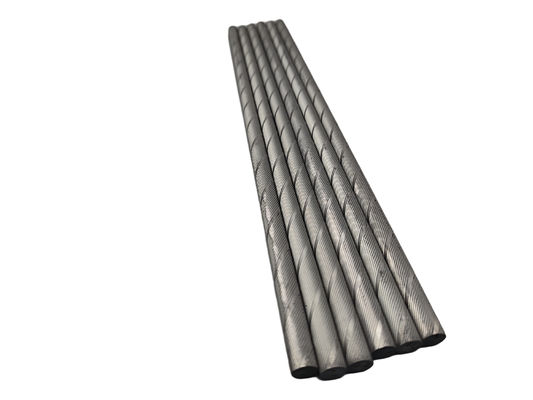
Dans les procédés de soudage de précision, en particulier ceux qui exigent des matériaux de haute qualité et des joints de soudure exacts, le soudage TIG (Tungsten Inert Gas) joue un rôle essentiel. Bien que la torche de soudage, la source d'alimentation et le gaz de protection soient des composants essentiels, l'électrode en tungstène non consommable et résistante à la chaleur reste le facteur clé pour obtenir des résultats de soudage optimaux. Avec de nombreux types d'électrodes en tungstène disponibles, la sélection de celle qui convient présente un défi important. Cette analyse complète examine les paramètres des électrodes en tungstène pour le soudage TIG afin de fournir aux ingénieurs et aux professionnels du soudage des conseils pour la sélection et l'optimisation des procédés de soudage TIG.
Électrodes en tungstène pour le soudage TIG : matériaux, codage couleur et performances
Comme son nom l'indique, le tungstène constitue le composant principal de ces électrodes. Alors que les électrodes vertes pour le soudage TIG sont constituées de tungstène pur, la plupart des autres incorporent des oxydes tels que l'oxyde de zirconium, l'oxyde de lanthane, l'oxyde de cérium ou l'oxyde de thorium, certaines contenant des oxydes de terres rares. Ces additifs influencent considérablement les performances de l'électrode, affectant la stabilité de l'arc, la capacité d'allumage, la capacité de transport de courant et la durée de vie.
Différents types d'électrodes en tungstène présentent un codage couleur pour une identification et une sélection faciles. Ci-dessous, nous détaillons les caractéristiques et les applications de divers électrodes :
E3® PRO (Violet-Or)
Version améliorée de la série E3® d'ABICOR BINZEL, cette électrode convient à tous les procédés de soudage. Sa composition unique d'oxydes de terres rares et son procédé de fabrication avancé créent une structure plus fine et plus uniforme qui améliore considérablement les performances d'allumage, en particulier dans les plages de faible courant. Avec une durée de vie prolongée, elle fonctionne pour le soudage DC et AC dans des applications manuelles et automatisées. Cette électrode non toxique représente une option respectueuse de l'environnement pour le soudage TIG universel.
E3® (Violet)
Développée par ABICOR BINZEL avec des oxydes de terres rares, cette électrode fonctionne bien en soudage DC et AC. Capable de souder presque tous les métaux, ses excellentes propriétés d'allumage la rendent idéale pour le soudage automatisé. Pendant le fonctionnement, l'électrode maintient des températures plus basses, assurant une meilleure capacité de transport de courant et une durée de vie plus longue par rapport aux électrodes en tungstène thorié, tout en étant plus sûre et plus respectueuse de l'environnement.
WLa (Noir, Or, Bleu)
Principalement utilisées pour le soudage d'aciers non alliés et fortement alliés, d'aluminium, de titane, de cuivre et d'alliages de magnésium, ces électrodes dopées à l'oxyde de lanthane fonctionnent pour le soudage DC et AC. La variante dorée convient également au soudage micro-plasma. Les électrodes WLa sont disponibles en trois types basés sur la teneur en oxyde de lanthane :
-
Noir : WLa 10 – Contient 0,8 % à 1,2 % d'oxyde de lanthane
-
Or : WLa 15 – Contient 1,3 % à 1,7 % d'oxyde de lanthane
-
Bleu : WLa 20 – Contient 1,7 % à 2,2 % d'oxyde de lanthane
WCe (Gris)
L'ajout d'oxyde de cérium rend ces électrodes plus élastiques que le tungstène pur mais moins efficaces que les électrodes E3® ou lanthanum. Conçues principalement pour les plages de courant faible à moyen, elles soudent des aciers non alliés et fortement alliés, ainsi que des alliages d'aluminium, de cuivre, de nickel, de titane et de magnésium. Bien qu'utilisables pour le soudage AC et DC, leurs performances ne correspondent pas à celles des électrodes E3® d'ABICOR BINZEL.
WP (Vert)
Ces électrodes non dopées fonctionnent exclusivement avec un courant alternatif sinusoïdal pour le soudage de métaux légers et ne conviennent pas au soudage DC. En raison de l'inertie du tungstène pur et de sa fonction de travail élevée empêchant la formation d'ondes carrées pures, ces électrodes ne doivent pas être utilisées avec des sources d'alimentation à onduleur. Les électrodes E3® servent de substituts idéaux.
WZr (Blanc)
Le dopage à l'oxyde de zirconium réduit le risque de contamination du métal d'apport. Principalement pour le soudage AC en raison de son applicabilité limitée en DC, l'oxyde de zirconium assure des arcs extrêmement stables dans les applications AC. Cependant, les électrodes à base d'oxyde de zirconium présentent de mauvaises performances d'allumage.
Facteurs clés de sélection des électrodes en tungstène
Choisir l'électrode appropriée est crucial pour la qualité du soudage. Tenez compte de ces facteurs clés :
-
Type d'électrode : Sélectionner en fonction du matériau de soudage, du procédé (AC ou DC) et de la plage de courant
-
Diamètre de l'électrode : Doit correspondre au courant de soudage – diamètres plus petits pour les faibles courants, plus grands pour les courants élevés
-
Qualité de rectification et rugosité : Affecte la stabilité de l'arc et les performances d'allumage – une rectification de haute qualité assure des arcs stables et un bon allumage
-
Géométrie de la pointe : Influence la forme de la soudure et la pénétration – pointes effilées pour des soudures étroites et profondes ; pointes arrondies pour des soudures larges et peu profondes
Qualité de rectification et rugosité
Une rectification appropriée avant utilisation a un impact significatif sur les performances. La direction de la rectification affecte le comportement de l'arc – toujours rectifier parallèlement à la direction longitudinale (axiale) de l'électrode. Une rectification transversale (radiale) crée des arcs instables et peut introduire des particules de tungstène dans le métal d'apport, provoquant une contamination. Les électrodes rectifiées axialement offrent un excellent allumage, des arcs stables et une bonne émission d'électrons.
Géométrie de la pointe de l'électrode de soudage TIG
Les électrodes universelles E3® et E3® PRO d'ABICOR BINZEL donnent des résultats optimaux lorsqu'elles sont rectifiées à 60 degrés dans les plages de courant spécifiées. Pour les plages de courant plus faibles, des angles d'environ 30 degrés fonctionnent mieux, nécessitant éventuellement le passage à des électrodes plus fines.
Des angles de rectification plus grands de 60 degrés produisent des soudures plus étroites avec une capacité de transport de courant plus élevée et une durée de vie prolongée.
Sélection de la bonne électrode de soudage TIG
Le tableau suivant compare les types courants d'électrodes en tungstène, montrant leurs applications et leurs caractéristiques de performance pour aider à identifier la meilleure option pour des procédés de soudage spécifiques. Les données démontrent clairement que les E3® et E3® PRO offrent une application universelle avec des performances supérieures sur tous les paramètres :
| Caractéristique |
E3® PRO |
E3® |
WLa 15 |
WLa 20 |
WCe 20 |
WP |
WZr 08 |
| Couleur |
Violet-Or |
Violet |
Or |
Bleu |
Gris |
Vert |
Blanc |
| DC Négatif |
++++++++ |
++++++++ |
++++++ |
++++++ |
++++++ |
– |
– |
| AC |
++++++++ |
++++++++ |
++++++ |
++++++ |
++++++ |
++++ |
+ |
| Stabilité de l'arc |
++++++++ |
++++++ |
++++ |
++++ |
++++ |
– |
+ |
| Allumage |
++++++++ |
++++++++ |
++++++++ |
++++++++ |
++++++ |
+++ |
– |
| Durée de vie |
++++++++++++++++ |
++++++++++++++ |
++++++ |
++++++ |
++++ |
++ |
+ |
| Acier fortement allié |
++++++++ |
++++++++ |
++++++++ |
++++++++ |
++++++ |
– |
– |
| Aluminium |
++++++++ |
++++++++ |
++++++++ |
++++++++ |
++++++ |
++++ |
+ |
Conclusion
La sélection et l'optimisation des électrodes en tungstène pour le soudage TIG impliquent des considérations complexes. En comprenant les différentes caractéristiques des électrodes, les critères de sélection et les techniques de rectification, les professionnels du soudage peuvent améliorer considérablement la qualité et l'efficacité des soudures. Ce guide fournit les informations nécessaires pour prendre des décisions éclairées afin d'obtenir des résultats optimaux en soudage TIG.

 Votre message doit contenir entre 20 et 3 000 caractères!