Qu'est-ce qui permet à un seul métal de résister à la chaleur intense des fours industriels tout en servant de base à un équipement médical de précision ? La réponse réside dans le tungstène, un métal industriel réputé pour son point de fusion, sa densité et sa dureté exceptionnellement élevés. Cependant, ces propriétés physiques exceptionnelles présentent également des défis sans précédent en matière d'usinage de précision. Cet article explore les difficultés techniques liées au traitement du tungstène et propose des solutions pratiques pour aider les ingénieurs et les fabricants à surmonter ces obstacles.
Le tungstène : un métal aux propriétés extrêmes
Connu chimiquement sous le nom de Wolfram avec un poids atomique de 183,84, le tungstène se classe parmi les métaux non radioactifs les plus lourds et les plus denses, comparable à l'or (196,97) et au plomb (207,2). Contrairement à ces métaux plus mous, le tungstène présente une dureté remarquable : 7,5 sur l'échelle de Mohs, nettement supérieure à celle de l'acier standard (4-4,5). Sa résistance exceptionnelle à la chaleur lui confère le point de fusion le plus élevé parmi les métaux réfractaires, dépassant même le molybdène. Cette combinaison unique de densité, de dureté et de stabilité thermique rend le tungstène inestimable dans de nombreuses applications industrielles.
Le défi de l'usinage
Ces caractéristiques supérieures rendent le tungstène exceptionnellement difficile à usiner. Lorsque la dureté d'un matériau dépasse celle des outils de coupe, sa mise en forme devient une prouesse technique. Les méthodes traditionnelles utilisent généralement le frittage – compactage de la poudre de tungstène avant de la chauffer aux températures de fusion. Les techniques non traditionnelles comme la découpe laser ont gagné en popularité, mais l'usinage mécanique reste essentiel pour produire des composants en tungstène de haute précision.
Tungstène vs carbure de tungstène : différences critiques
Dans le travail des métaux, le tungstène apparaît généralement sous forme d'électrodes de soudage ou dans des outils de coupe en carbure, ces derniers étant largement disponibles sous forme de forets. Bien que le tungstène soit fondamental pour ces outils, le carbure de tungstène diffère considérablement du tungstène pur ou des alliages de tungstène.
Le carbure de tungstène combine le tungstène avec du carbone et d'autres carbures (comme le carbure de titane) en suspension dans une matrice métallique, façonnés en formes au cours de plusieurs cycles de frittage. Le matériau obtenu atteint une dureté Mohs de 9, dépassant de loin le tungstène pur, ce qui le rend capable d'usiner efficacement les alliages de tungstène.
Stratégies d'usinage pratiques
La dureté du tungstène introduit une fragilité, en particulier à température ambiante où l'écaillage se produit fréquemment. Les chercheurs ont développé plusieurs approches :
- Chauffage des matériaux au-dessus de leur température de transition ductile à fragile (400-800°F)
- Refroidissement cryogénique pour améliorer l'usinabilité
Pour les magasins dépourvus d’équipements spécialisés, ces températures extrêmes s’avèrent peu pratiques. Les directives suivantes supposent des opérations à température ambiante avec un outillage standard.
Les alliages de tungstène partagent des caractéristiques d'usinage avec la fonte grise. En conséquence, des vitesses et des avances similaires s'appliquent lors de l'utilisation d'outils en carbure C-2, de fraises en carbure monobloc, de meules en alumine ou d'outils diamantés (bien que ces derniers soient d'un coût prohibitif pour la plupart des applications).
Paramètres de tournage, d'alésage et de finition
| Opération |
Vitesse d'alimentation (IPR) |
Profondeur de coupe |
Vitesse (RPM) |
| Ebauche |
0,008-0,010" |
0,050-0,200" |
250-350 |
| Finition |
0,003-0,005" |
0,010-0,030" |
250-350 |
Les angles de coupe positifs (faces de l'outil inclinées vers l'intérieur à partir des arêtes de coupe) réduisent les forces de coupe, les vibrations et l'écaillage pour des finitions plus lisses. Le refroidissement par air suffit, bien que des liquides de refroidissement puissent être utilisés.
Techniques de fraisage
-
Alimentation:Commencez à 0,003" par dent
-
Vitesse:75-750 SFM avec outils en carbure (ajuster en fonction de la profondeur : des coupes plus profondes nécessitent des vitesses plus lentes)
-
Méthode:Le fraisage en montée (la direction de l'avance correspond à la rotation de la fraise) minimise la charge de l'outil
Perçage et taraudage
L'outillage en carbure est obligatoire pour percer le tungstène. Les fluides de coupe à refroidissement par air ou au bisulfure de molybdène fonctionnent efficacement. Percez des trous jusqu'à 50 à 55 % du diamètre du taraud pour le filetage. Les tarauds en carbure monobloc résistent à la ténacité du tungstène, prolongeant ainsi la durée de vie de l'outil. Pour les trous multiples, des forets en carbure monobloc sont indispensables.
Une règle fondamentale dans l’usinage du tungstène : procéder méthodiquement pour préserver aussi bien les outils que les pièces coûteuses. Les outils émoussés compromettent la précision et risquent d'endommager les matériaux : conservez les outils affûtés et remplacez-les si nécessaire.
Applications industrielles
Bien qu'il soit l'un des métaux les plus durs connus, la valeur industrielle du tungstène provient principalement de sa résistance thermique et de sa densité. Les principales utilisations comprennent :
- Revêtements de fours dans des environnements industriels à haute température
- Ballast et contrepoids d'avion compacts et à haute densité
- Noyaux de munitions perforantes (où dureté et densité se combinent)
- Protection contre les radiations et collimation dans les équipements médicaux/scientifiques
En imagerie médicale, les collimateurs en tungstène focalisent avec précision les faisceaux de rayons X. Des applications similaires existent dans la recherche en instrumentation scientifique et en physique. Cependant, la rareté du tungstène rend l'approvisionnement en matières premières presque aussi difficile que son usinage.
Considérations relatives à l'approvisionnement
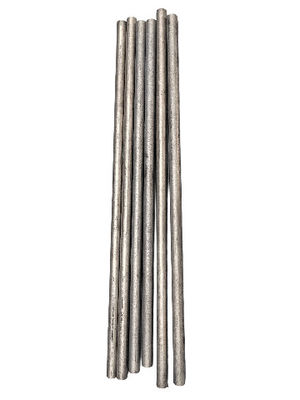
Les processus industriels produisent souvent des restes de tungstène utilisables : les plaques, les tiges et les alliages comme l'Hevimet ou le Densalloy restent usinables lorsqu'ils sont obtenus auprès de recycleurs réputés. Compte tenu des exigences de fusion du tungstène et de son traitement à forte intensité de main d'œuvre, les applications doivent justifier son coût élevé.

 Votre message doit contenir entre 20 et 3 000 caractères!